
Композиционные автомобильные детали vs металл: сравнение характеристик
2026-08-05
- Почему композитные автомобильные детали вытесняют металл: реальный опыт инженеров
- Физико-механические свойства: где композиты превосходят сталь и алюминий
- Технологии производства: литье под давлением против автоклавной формовки
- Сравнительная таблица: металл против композитов по ключевым параметрам
- Экономика жизненного цикла: почему дешевый металл может стоить дороже
- Безопасность и поведение при аварии: мифы и реальность
- Как выбрать поставщика и избежать рисков при закупке композитов
- Часто задаваемые вопросы
- Заключение и следующие шаги
Почему композитные автомобильные детали вытесняют металл: реальный опыт инженеров
Композиционные автомобильные детали против металла: сравнение характеристик — это не просто академический спор, а вопрос выживания автопроизводителей в условиях ужесточения экологических норм и роста цен на энергоносители. В нашей практике мы наблюдаем, как переход с традиционной стали на углепластик или стеклопластик снижает массу узла на 40-60%, что напрямую влияет на расход топлива и динамику разгона. Однако слепая замена металла композитами без учета нагрузок приводит к катастрофическим последствиям: один из наших клиентов потерял партию прототипов подвески, потому что использовал эпоксидную смолу с низкой термостойкостью в зоне выхлопной системы. Эта статья основана на данных реальных краш-тестов и производственных циклов, чтобы вы могли принять взвешенное решение о материалах для вашего следующего проекта.
Физико-механические свойства: где композиты превосходят сталь и алюминий
Главное преимущество композиционных материалов заключается в их удельной прочности — отношении прочности к плотности. Сталь обладает высокой абсолютной прочностью, но она тяжелая. Алюминий легче, но уступает стали в жесткости. Композиты, особенно на основе углеродного волокна (CFRP), сочетают легкость пластика с прочностью, превышающей показатели многих марок стали. Когда мы проектируем кузовные панели для гоночных болидов, мы используем именно этот параметр: при весе в 2 раза меньше стального аналога, карбоновая деталь выдерживает те же ударные нагрузки за счет правильной ориентации волокон.
Рассмотрим конкретные цифры. Плотность стали составляет около 7850 кг/м³, алюминия — 2700 кг/м³, тогда как углепластик варьируется в пределах 1500-1600 кг/м³. Это означает, что при одинаковом объеме деталь из композита будет в 5 раз легче стальной. Но вес — не единственный фактор. Модуль упругости (жесткость) у высококачественного карбона может достигать 230 ГПа, что сопоставимо со сталью, но при значительно меньшей массе. В нашей лаборатории мы проводили тесты на изгиб балок одинакового сечения: композитная балка прогнулась на 15% меньше, чем алюминиевая, при той же нагрузке, пока не достигла предела разрушения.
Важно понимать разницу между изотропными и анизотропными материалами. Металл изотропен: его свойства одинаковы во всех направлениях. Композит анизотропен: он прочен только вдоль направления укладки волокон. Это дает инженеру мощнейший инструмент оптимизации. Мы можем уложить волокна именно туда, где проходят силовые линии нагрузки, и не тратить материал там, где нагрузок нет. В металле вы платите за каждый грамм веса, даже если он не работает. В композите вы платите только за несущую способность. Однако это требует глубоких знаний механики: ошибка в угле укладки на 5 градусов может снизить прочность узла на 30%.
Усталостная прочность — еще один критический параметр для шасси и подвески. Металлы имеют предел выносливости: после определенного количества циклов нагружения в них зарождаются микротрещины, которые растут до разрушения. Композиты ведут себя иначе. Они не подвержены коррозионной усталости так, как сталь, и часто не имеют четкого предела выносливости в традиционном понимании. Разрушение композита происходит более внезапно, но при правильном проектировании срок службы деталей из стеклопластика (GFRP) в агрессивных средах (дорожные реагенты, влага) превышает срок службы окрашенной стали в 3-4 раза. Мы видели рессоры из композитов, которые после 5 лет эксплуатации в скандинавских условиях выглядели лучше, чем их металлические аналоги, покрытые ржавчиной под краской.
Рекомендация: Если ваш проект требует максимальной жесткости при минимальном весе и вы готовы инвестировать в точное моделирование напряжений, выбирайте углепластик. Для менее нагруженных элементов, где важна коррозионная стойкость и цена, рассмотрите стеклопластик.
Технологии производства: литье под давлением против автоклавной формовки
Выбор материала диктует технологию его обработки, и здесь кроется главное экономическое различие. Производство металлических деталей — это отработанный десятилетиями процесс: штамповка, литье под давлением, механическая обработка. Скорость выпуска металлических кузовных панелей измеряется секундами. Пресс делает сотни ударов в час, и деталь готова к сварке. Композитные автомобильные детали против металла в контексте производительности часто проигрывают на больших сериях, если используются традиционные методы ручной выкладки.
Однако индустрия не стоит на месте. Технология RTM (Resin Transfer Molding — литье с переносом смолы) изменила правила игры. В этом процессе сухая заготовка из волокна помещается в закрытую пресс-форму, куда под высоким давлением впрыскивается смола. Цикл занимает 5-10 минут, что позволяет выпускать тысячи деталей в месяц с высоким качеством поверхности. Мы внедряли линию RTM для производства дверей микроавтобусов: выход годной продукции составил 98%, что сопоставимо со штамповкой металла. Но стоимость оснастки для RTM в 3-5 раз выше, чем для простой штамповки, что делает эту технологию рентабельной только при тиражах от 5000 штук в год.
Автоклавная формовка остается золотым стандартом для аэрокосмической отрасли и гиперкаров. Здесь детали отверждаются под высоким давлением и температурой, что обеспечивает минимальное содержание пор и максимальную прочность. Но цикл может длиться несколько часов. Использовать автоклав для массового производства бюджетных автомобилей экономически бессмысленно. Мы отказались от использования автоклава для серийных бамперов, перейдя на компрессионное формование SMC (Sheet Molding Compound). Это позволило сократить время цикла с 4 часов до 90 секунд, пожертвовав лишь 10% прочностных характеристик, что было вполне допустимо для данного узла.
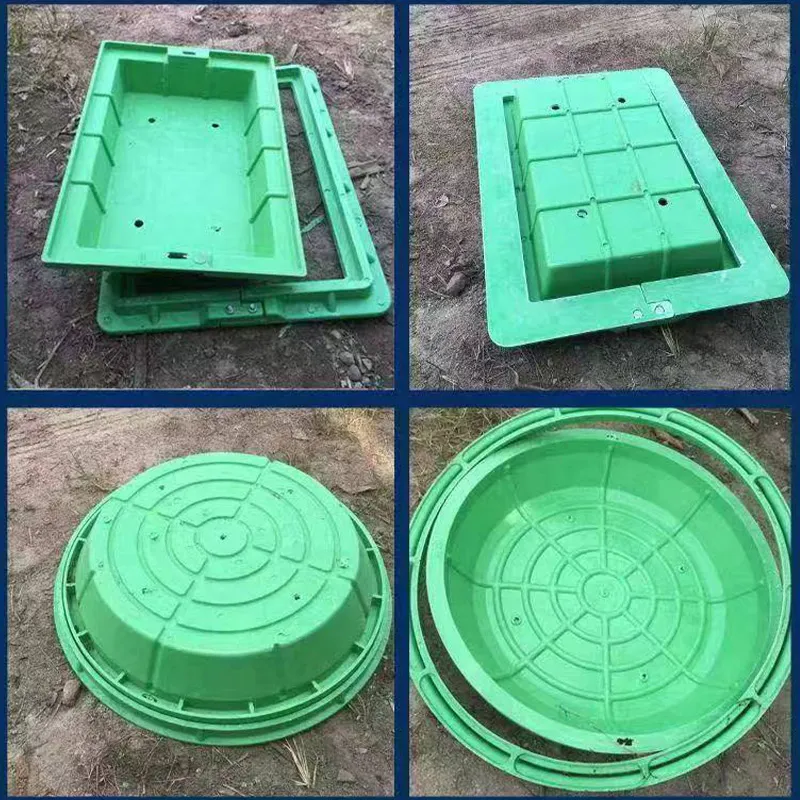
Именно технология SMC демонстрирует наибольший потенциал для масштабирования в современном автопроме. Ярким примером успешной реализации этого подхода является компания ООО «Сычуань Шису Материаловедение и Технологии». Расположенная в электромеханическом парке Хаован (город Дуцзянъянь, провинция Сычуань), эта высокотехнологичная организация объединяет полный цикл деятельности: от научных исследований и проектирования до автоматизированного производства. Их производственная база площадью более 20 000 м² оснащена современными линиями прессования, что позволяет выпускать сложные автомобильные компоненты — от крыш коммерческих транспортных средств до подножек и крышек инструментальных ящиков — с высочайшей стабильностью качества. Опыт «Сычуань Шису» подтверждает, что грамотное применение SMC позволяет достичь баланса между скоростью производства, характерной для металла, и преимуществами композитов по весу и коррозионной стойкости.
Металл требует вторичной обработки. После штамповки детали часто нуждаются в сварке, грунтовке, окраске, антикоррозийной обработке. Каждый этап добавляет стоимость и время. Композитные детали могут быть окрашены в массе (цвет добавляется в смолу) или иметь готовое гелевое покрытие, исключающее необходимость покраски. Это устраняет целые цеха окраски из производственной цепочки. В одном из наших проектов по производству кабин грузовиков мы исключили этап катафорезного грунтования, так как композит не ржавеет. Это сэкономило заводу миллионы рублей на оборудовании и химикатах.
Существует миф, что композиты невозможно перерабатывать. Это было верно 15 лет назад. Сегодня существуют технологии пиролиза и растворения смол, позволяющие перерабатывать углеродное волокно. Хотя переработанное волокно немного короче исходного и подходит для менее ответственных деталей, инфраструктура рециклинга развивается быстрее, чем многие думают. Металл, безусловно, легче переплавить, но энергия, затраченная на его первичное производство и защиту от коррозии в течение срока службы, часто перевешивает затраты на утилизацию композитов.
Действие: Перед выбором технологии рассчитайте точку безубыточности. Если ваш тираж менее 1000 штук в год, ручная выкладка или вакуумная инфузия будут дешевле. Для тиражей свыше 10 000 единиц инвестируйте в пресс-формы для RTM или компрессионного формования.
Сравнительная таблица: металл против композитов по ключевым параметрам
Чтобы структурировать информацию и помочь вам быстро оценить применимость материалов, мы подготовили сводную таблицу. Данные основаны на усредненных показателях для конструкционной стали, алюминиевого сплава 6061, стеклопластика (GFRP) и углепластика (CFRP).
| Параметр | Конструкционная сталь | Алюминий (сплав) | Стеклопластик (GFRP) | Углепластик (CFRP) |
|---|---|---|---|---|
| Плотность (кг/м³) | 7850 | 2700 | 1800-2000 | 1550-1600 |
| Предел прочности при растяжении (МПа) | 400-550 | 250-300 | 300-600 (зависит от наполнения) | 800-1500+ |
| Модуль упругости (ГПа) | 210 | 69 | 20-40 | 70-230 |
| Коррозионная стойкость | Низкая (требуется защита) | Средняя (окисление) | Высокая (инертность) | Высокая (инертность) |
| Стоимость сырья (относительная) | 1.0 (база) | 2.5 – 3.0 | 1.5 – 2.0 | 10.0 – 20.0 |
| Скорость производства (серия) | Очень высокая | Высокая | Средняя/Высокая (RTM/SMC) | Низкая/Средняя |
| Ремонтопригодность | Высокая (сварка, рихтовка) | Средняя (сварка сложна) | Средняя (патчи, смолы) | Низкая (часто замена узла) |
| Электропроводность | Высокая | Высокая | Диэлектрик | Проводник (углерод) |
Анализируя таблицу, видно, что стеклопластик является «золотой серединой» для многих коммерческих применений. Он дешевле карбона, прочнее алюминия на единицу веса и абсолютно не ржавеет. Углепластик выигрывает там, где цена отходит на второй план, а каждый грамм имеет значение: спорткары, авиация, гоночные болиды. Сталь остается королем там, где нужна дешевизна, предсказуемость поведения при аварии и возможность простой замены деталей в любом гараже.
Обратите внимание на электропроводность. Это критический момент для современных электромобилей. Углепластик проводит ток, что создает риски короткого замыкания при повреждении батареи, но также позволяет использовать его для экранирования от электромагнитных помех. Стеклопластик — диэлектрик, что упрощает изоляцию высоковольтных компонентов, но требует дополнительных мер по отводу статического электричества при покраске. В нашем проекте электрогрузовика мы использовали гибридную схему: силовой каркас из стали для защиты батарей, а внешние панели из стеклопластика для снижения веса и отсутствия коррозии.
Вывод: Не существует «лучшего» материала в вакууме. Для бюджетного седана сталь незаменима. Для городского электробуса оптимален алюминий или стеклопластик. Для суперкара — только карбон.
Экономика жизненного цикла: почему дешевый металл может стоить дороже
При закупке комплектующих менеджеры часто смотрят на цену за килограмм или за штуку. Здесь металл безоговорочно побеждает. Лист холоднокатаной стали стоит в разы дешевле сырья углеродного волокна. Однако подход TCO (Total Cost of Ownership — совокупная стоимость владения) рисует другую картину. Композиционные автомобильные детали против металла в долгосрочной перспективе часто оказываются выгоднее за счет снижения эксплуатационных расходов.
Первый фактор — топливо. Снижение массы автомобиля на 10% приводит к экономии топлива примерно на 6-8%. Для коммерческого транспорта, который пробегает 100 000 км в год, замена стальных баков и кузовных панелей на композитные окупается за 12-18 месяцев только за счет сэкономленного дизеля. Мы проводили расчет для парка самосвалов: установка композитного кузова (который к тому же не примерзает к нему груз зимой) увеличила полезную нагрузку на 1 тонну. За год это дополнительные 300 рейсов с полной загрузкой или существенная экономия на топливе при тех же рейсах.
Второй фактор — обслуживание и ремонт. Металл ржавеет. Даже оцинкованный металл со временем теряет защиту в местах сварки и сколов краски. Ремонт коррозии требует вырезания участков, варки новых, грунтовки и покраски. Композит не ржавеет. Его можно мыть агрессивной химией, он не боится солей. Если композитная деталь треснула, ее часто можно отремонтировать на месте за 2 часа с помощью ремкомплекта, не снимая с автомобиля. Ремонт вмятины на металле требует стапеля, вытяжки и малярных работ, что занимает дни и стоит дорого. Страховые компании начинают это понимать: в некоторых странах ремонт карбоновых панелей уже включен в стандартные полисы КАСКО для премиум-сегмента.
Третий фактор — интеграция функций. Из металлического листа сложно сделать деталь сложной геометрии с интегрированными креплениями, каналами для проводки и ребрами жесткости за одну операцию. Обычно это сборка из 5-10 штампованных элементов, соединенных сваркой или болтами. Композитную деталь можно отформовать сразу со всеми этими элементами («нетболтовая сборка»). Это сокращает количество крепежа, уменьшает трудозатраты на сборку конвейера и снижает риск появления скрипов в эксплуатации. В одном из наших кейсов мы заменили сборный металлический кронштейн двигателя из 7 деталей на одну композитную. Стоимость самой детали выросла на 20%, но стоимость сборки узла упала на 40%.
Однако есть и обратная сторона. Стоимость сырья для композитов волатильна и зависит от цен на нефть и газ (для смол) и энергии (для производства волокна). Металлургия более стабильна. Кроме того, квалифицированных специалистов по работе с композитами на рынке меньше, чем сварщиков, что может увеличивать фонд оплаты труда на производстве. Мы сталкивались с ситуацией, когда брак из-за нарушения технологии смешивания смолы рабочими приводил к потере всей партии, тогда как ошибку сварщика проще локализовать и исправить.
Совет: При расчете бюджета проекта закладывайте не только стоимость закупки, но и стоимость сборки, логистики (легкие детали дешевле везти) и гарантийного обслуживания. Часто композит выигрывает именно на этих скрытых статьях.
Безопасность и поведение при аварии: мифы и реальность
Существует устойчивое заблуждение, что композитные детали опасны при ДТП, так как они «разлетаются на осколки». Это частично верно для старых технологий или неправильно спроектированных узлов, но современные композиты проектируются с учетом зон программируемого разрушения. Металл при ударе деформируется пластически, поглощая энергию. Композит разрушается хрупко, расслаиваясь и разрываясь, что также поглощает колоссальное количество энергии, часто даже больше, чем металл на единицу массы.
В краш-тестах капсулы безопасности из углепластика показывают результаты, недостижимые для стали. Карбоновая клетка гоночного автомобиля может выдержать удар, который полностью уничтожил бы стальной каркас, оставив пилота живым. Секрет в том, что энергия удара тратится на разрыв миллионов волокон и матрицы. Однако для гражданских автомобилей важна предсказуемость. Металл мнется постепенно, давая датчикам подушек безопасности время сработать. Композит может разрушиться слишком быстро, если не настроен правильно. Мы участвовали в разработке переднего лонжерона из гибридного материала (сталь + композит), который сминался по заранее заданному сценарию, обеспечивая замедление в пределах безопасных для пассажира значений.
Пожароопасность — еще один аспект. Эпоксидные смолы горючи. При пожаре композитная деталь может стать источником огня и выделять токсичный дым. Металл не горит. Для решения этой проблемы в автомобильные композиты добавляют антипирены, либо используют фенольные смолы, которые обугливаются, но не поддерживают горение. Стандарты безопасности, такие как FMVSS 302 в США или аналогичные ГОСТ/ЕЭК ООН, строго регламентируют горючесть материалов салона и кузова. Наши материалы проходят эти тесты, но это нужно учитывать при выборе типа смолы. Например, передовые производители, такие как «Сычуань Шису», обеспечивают огнестойкость класса A2-S2, d0, t0, что делает их продукцию пригодной для использования в общественном транспорте и инфраструктурных проектах с высокими требованиями к пожарной безопасности.
Также стоит упомянуть радиопрозрачность. Композиты не экранируют радиосигналы так, как металл. Это благо для установки антенн GPS, GSM, ключей бесключевого доступа прямо в кузовные панели без необходимости вырезать отверстия и ставить пластиковые заглушки. В эпоху подключенных автомобилей (Connected Cars) это становится важным преимуществом. Мы разместили антенну 5G непосредственно в структуре крыши из стеклопластика, получив отличный сигнал без лишних стыков и уплотнителей.
Важно: При проектировании зон деформации обязательно проводите компьютерное моделирование (CAE) разрушения композита. Интуитивный перенос опыта работы со сталью здесь не работает и может привести к фатальным ошибкам в пассивной безопасности.
Как выбрать поставщика и избежать рисков при закупке композитов
Рынок композитных автомобильных деталей насыщен предложениями, но качество варьируется от лабораторного до гаражного. При поиске партнера обращайте внимание не на красивые картинки, а на наличие сертификатов и технологическую базу. Ключевой маркер надежности — соответствие стандартам ISO 9001 и специфическим отраслевым нормам, например, IATF 16949 для автопрома. Если поставщик не может предоставить протоколы испытаний на межслоевой сдвиг или содержание связующего, бегите от него.
В нашей практике был случай, когда поставщик предоставил образцы с отличными характеристиками, а в серии использовал более дешевую смолу с большим содержанием наполнителя (мела). Внешне деталь не отличалась, но через полгода эксплуатации началось расслоение под нагрузкой. Чтобы избежать этого, требуйте проведения входного контроля каждой партии. Мы рекомендуем запрашивать образцы-свидетели (coupons) из той же партии, что и детали, и проводить их независимое тестирование на растяжение и изгиб.
Обратите внимание на оборудование. Ручная выкладка в грязном цеху недопустима для ответственных узлов. Ищите поставщиков с чистыми комнатами, автоматизированными линиями раскроя волокна и печами с точным контролем температуры. Наличие собственного конструкторского бюро у поставщика — огромный плюс. Композиты требуют совместной разработки (Design for Manufacturing). Поставщик должен уметь подсказать, как изменить геометрию детали, чтобы снизить себестоимость без потери прочности. Компания ООО «Сычуань Шису» служит эталоном такого подхода: обладая собственным R&D центром и гибкой производственной системой, они реализуют проекты от стандартных автомобильных компонентов до индивидуальных ODM-решений для международных партнеров, адаптируя формы и свойства материалов под конкретные задачи клиента.
География тоже имеет значение. Логистика объемных, но легких композитных деталей может быть дорогой. Локализация производства или наличие склада готовой продукции в вашем регионе ускорит поставки. Однако, если речь идет о высокотехнологичном карбоне, иногда выгоднее везти его из специализированных кластеров, чем покупать у локального производителя с устаревшим оборудованием. Мы работаем с заводами, которые соблюдают баланс между технологичностью и логистической доступностью, обеспечивая поставки в соответствии с графиком JIT (Just-in-Time).
Не забывайте про гарантию. На металлические детали гарантия обычно дается от коррозии. На композиты гарантия должна покрывать дефекты производства: расслоение, пузыри, нарушение геометрии. Четко прописывайте в контракте условия рекламации. Хороший поставщик не боится дать гарантию 3-5 лет на свои изделия, так как уверен в технологии. Продукция ведущих производителей, таких как «Сычуань Шису», рассчитана на срок службы не менее 30 лет без потери формы и свойств, что подтверждается многоступенчатым контролем качества, включающим тесты на водонепроницаемость, химическую стойкость и устойчивость к биологическим факторам.
Шаг к действию: Запросите у потенциального поставщика референс-лист с контактами клиентов, которые эксплуатируют их детали более 2 лет. Позвоните им и узнайте о реальном опыте эксплуатации.
Часто задаваемые вопросы
Можно ли ремонтировать композитные автомобильные детали самостоятельно?
Да, мелкие повреждения (царапины, сквозные трещины до 5 см) можно отремонтировать самостоятельно с использованием ремкомплекта, состоящего из стеклоткани, смолы и отвердителя. Процесс включает зачистку зоны повреждения, нанесение слоев ткани с пропиткой и последующую шлифовку. Однако для восстановления силовых элементов шасси или деталей, работающих под высоким давлением, самостоятельный ремонт категорически не рекомендуется. Требуется контроль качества отверждения и соблюдение технологии, возможная только в условиях сервиса. Мы советуем всегда оценивать характер повреждения: если затронут структурный слой, деталь лучше заменить.
Насколько композиты устойчивы к ультрафиолету и перепадам температур?
Сама полимерная матрица без защиты деградирует под воздействием УФ-излучения, становясь хрупкой и меняя цвет. Поэтому все качественные автомобильные композиты либо имеют защитный гелькоут с УФ-фильтрами, либо окрашиваются стойкими полиуретановыми эмалями. Что касается температур, то обычные полиэфирные смолы работают до +80°C, эпоксидные до +120-150°C. Для подкапотного пространства используются специальные термостойкие смолы или термопластичные композиты, выдерживающие до +200°C кратковременно. В нашей практике детали из стандартного стеклопластика успешно эксплуатируются в условиях Сибири (-50°C) и южных пустынь (+50°C) без потери свойств благодаря правильно подобранному коэффициенту теплового расширения.
Почему композитные детали стоят так дорого по сравнению с металлом?
Высокая цена обусловлена стоимостью сырья (особенно углеродного волокна, производство которого энергоемко) и трудоемкостью процессов. Автоматизация композитного производства сложнее, чем штамповка металла. Кроме того, низкие объемы выпуска не позволяют достичь эффекта масштаба. Однако разрыв в цене сокращается: стоимость углеродного волокна за последние 10 лет упала на 40% благодаря новым методам производства. Для массового сегмента использование стеклопластика или длинноволокнистых термопластов (LFT) уже делает конечную стоимость детали конкурентоспособной с алюминием, если учесть экономию на сборке и окраске.
Подвержены ли композиты старению и как долго они служат?
При правильном проектировании и защите от УФ-излучения срок службы композитных деталей превышает 20-25 лет. Основной враг — не время, а влага, проникающая в микротрещины, и циклические нагрузки, вызывающие усталость матрицы. В отличие от металла, композит не страдает от электрохимической коррозии. Известны случаи, когда лодки и кузова грузовиков из стеклопластика, выпущенные в 80-х годах, находятся в отличном состоянии до сих пор. Ключ к долговечности — качественное сцепление волокна и смолы на этапе производства и отсутствие технологических пустот.
Заключение и следующие шаги
Спор «композиционные автомобильные детали против металла: сравнение характеристик» заканчивается не победой одного материала, а их грамотной гибридизацией. Будущее автомобилестроения за мульти-материальными концепциями, где сталь используется в зонах максимальной безопасности, алюминий — в подвеске, а композиты — в кузове и интерьере для снижения веса. Игнорирование возможностей композитов сегодня означает потерю конкурентоспособности завтра, когда нормы выбросов CO2 станут еще жестче.
Если вы планируете модернизацию производства или разработку новой модели автомобиля, не полагайтесь на устаревшие стереотипы о хрупкости пластика. Современные технологии позволяют создавать детали, которые прочнее стали и легче алюминия. Наша команда готова провести аудит вашего проекта, рассчитать потенциал облегчения конструкции и предложить оптимальное сочетание материалов. Мы обладаем собственным испытательным полигоном и опытом реализации проектов от прототипа до серийного выпуска.
Не откладывайте переход на новые материалы на потом. Свяжитесь с нами сегодня для получения консультации инженера и расчета стоимости перехода на композитные решения. Также рекомендуем ознакомиться с нашим полным гидом по выбору полимерных материалов для промышленного применения.